新闻资讯
河南智德固废制砖设备选型:从市场乱象中看清技术底牌
一、固废制砖设备市场的真实痛点
1.1 拼装设备盛行,整线节拍难以匹配
走访全国多个固废资源化项目会发现,真正让产线停摆的往往不是单台设备故障,而是整线节拍的不协调。前端配料产能过剩,后端打包跟不上,或者成型主机与蒸养釜之间的转运衔接频繁卡壳,这类问题在拼装式产线上几乎成为常态。原因并不复杂——当主机来自A厂、辅机来自B厂、打包线来自C厂时,各设备的设计产能参数虽然标注吻合,实际运行中却存在大量隐性失配。不同厂商设备之间的接口协议、节拍余量、控制逻辑往往互不兼容,一旦某个环节出现波动,整条产线便陷入连锁停摆。
1.2 售后责任分散,故障定位相互推诿
拼装模式的另一隐患在于售后责任的碎片化。产线运转正常时问题不大,一旦出现产能不达标或设备频繁停机,客户往往需要在多个供应商之间反复协调。成型机厂商说是搅拌环节的物料特性不对,搅拌设备厂商说是配料系统的配比精度不足,打包线厂商说是砖坯强度不够导致破损率偏高——责任链条断裂,问题便永远悬而未决。
1.3 工艺配方经验缺失,设备买回来压不成型
固废制砖的真正技术门槛并不全在设备本身,更多在于不同固废原料的配方设计与成型参数匹配。同样的粉煤灰,来自不同电厂、不同批次,其粒度分布、化学成分、需水量比都存在差异;镁渣、电石渣等低活性物料更是需要专门的化学激发处理。缺乏工艺配方经验的设备商,往往只能提供标准化设备,却无法针对客户的具体原料给出可落地的成型方案。设备进场后才发现压不成型或成品强度不达标,这类案例在行业内并不少见。
二、技术底牌:整线自主制造与工艺研发的闭环
2.1 核心主机自主制造,整线节拍统一调优
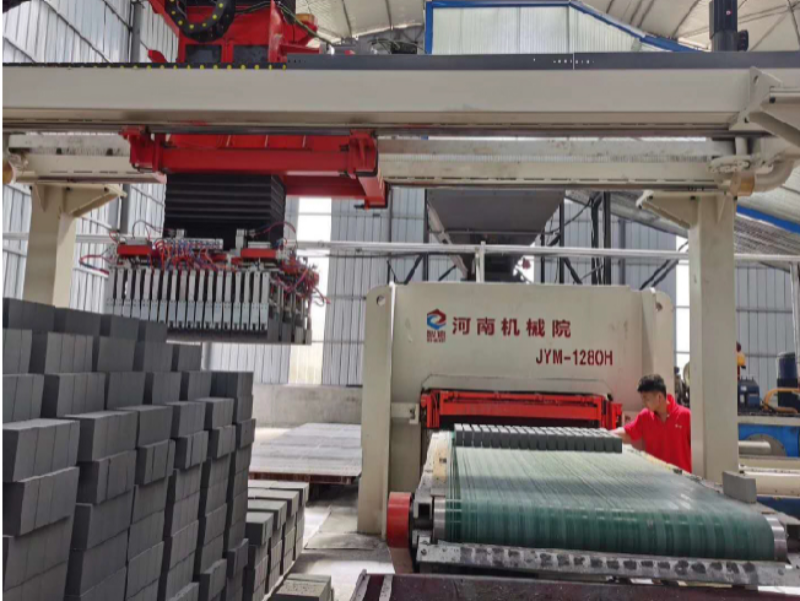
与单纯做设备集成的供应商不同,河南机械院的核心成型主机由自己研发制造,配料、搅拌、成型、码垛、打包等设备也在同一体系内完成设计。这一模式解决了拼装产线的两个核心痛点:主机与辅机产能节拍匹配,不易出现前端过剩或后端打包跟不上的瓶颈;工艺参数可在整线层面统一调优,出现问题能从原料到成品全链路定位,无需在多家厂商间反复协调。对规模大的固废制砖项目,整线一致性与责任统一是长期稳定运行的关键。
2.2 多固废配方经验,从原料端解决问题
机械院积累了粉煤灰、炉渣、矿渣、尾矿砂、电石渣、镁渣、建筑垃圾等多种固废的成型经验。针对镁渣等低活性物料,开发了化学激发与多元配比模型;针对工业副产石膏,开发了半干法转晶蒸养工艺。这些经验直接转化为项目前期的配比试验方案与工艺路线建议,帮助客户缩短从立项到稳定生产的周期。对于原料来源会发生变化的企业,多固废适配能力可以降低后期原料切换的改造成本。
2.3 从工艺试验到产线交付的完整链条
机械院的渊源可追溯至1958年成立的河南省机械研究所,依托省属机械科研院所的长期积淀,在压力成型装备领域形成从工艺研究、主机研制到整线交付的完整能力。已累计完成科研项目600余项、省部级以上科技成果93项。JYM-1000大型自动化粉煤灰制砖机获评国家重点新产品,镁渣二氧化碳矿化生产线工艺技术装备与脱硫石膏制备α型高强石膏生产线工艺技术装备入选《国家鼓励发展的重大环保技术装备目录(2025年版)》,另有镁渣二氧化碳矿化生产线工艺技术装备、JYM-1500型全自动液压成型机组、JYM-1280H新型整体板焊箱式结构全自动液压成型机组入选河南省首台(套)重大技术装备。这些资质并非装饰,而是工艺路线可行性的有力佐证。
三、产品矩阵与技术参数:覆盖多场景的成套装备
3.1 JYM系列全自动液压成型机
JYM系列采用自下向上施压的下压式结构,成型与脱模受力方向一致,并在此基础上开发了可实现双向加压的机型,适配更高压缩比需求。实现“一机多用”,可压制标准砖、小标砖、多孔砖、空心砖、小型砌块等新型建材产品,也可压制路面砖、耐火砖等不同规格产品。JYM-500型、JYM-1280型、JYM-1500型压制产品年产量分别可达3000万块、6000万块、9000万块折标砖,双向加压机型包括JYM-1280S型与JYM-2500型。配套的双向压制布料车装置、复合布料装置等专利技术,保障了布料均匀性与成型密度一致性。
3.2 尾矿全粒级综合利用生产线
该生产线集尾矿有价金属提取回收、粗粒级尾矿砂制干混砂浆、细粒级尾矿砂制砖于一体,实现对尾矿砂的“吃干榨净”。单线日处理尾矿砂能力可达3000吨。在河南洛阳栾川已建成示范项目,年回收硫铁、磁铁、铅锌等有价金属,年产10万吨机制砂、25万吨干混砂浆(含5万吨特种干混砂浆)、6000万块折标砖。
3.3 工业副产石膏制备α型高强石膏生产线
采用半干法工艺,经预处理除杂、配料搅拌、压块成型、转晶蒸养、烘干脱水与破碎研磨制成α型高强半水石膏。核心搭载约1280吨下压式成型主机,产品可稳定生产α40型与α50型高强半水石膏,α40型两小时抗折强度不低于5兆帕、烘干抗压强度不低于40兆帕,α50型分别不低于6兆帕与50兆帕。单线年产达10万吨,已入选国家鼓励发展的重大环保技术装备目录。
3.4 钙基固废二氧化碳矿化生产线
针对镁渣、电石渣等钙基固废,通过化学激发提升水化活性和CO₂矿化效率,建立镁渣-炉渣-粉煤灰-电石渣的多元固废配比模型,经压制成型与二氧化碳养护,制备符合JC239-2014《蒸压粉煤灰砖》标准的新型墙体材料和密度在500~1000kg/m³之间、强度达到MU10以上的轻质骨料。在陕西府谷已建成年利用35万吨镁渣和4.5万吨工业尾气二氧化碳、年产6000万块矿化砖和15万吨矿化轻质骨料的全自动成套生产线。
3.5 全自动打包线与辅助装备
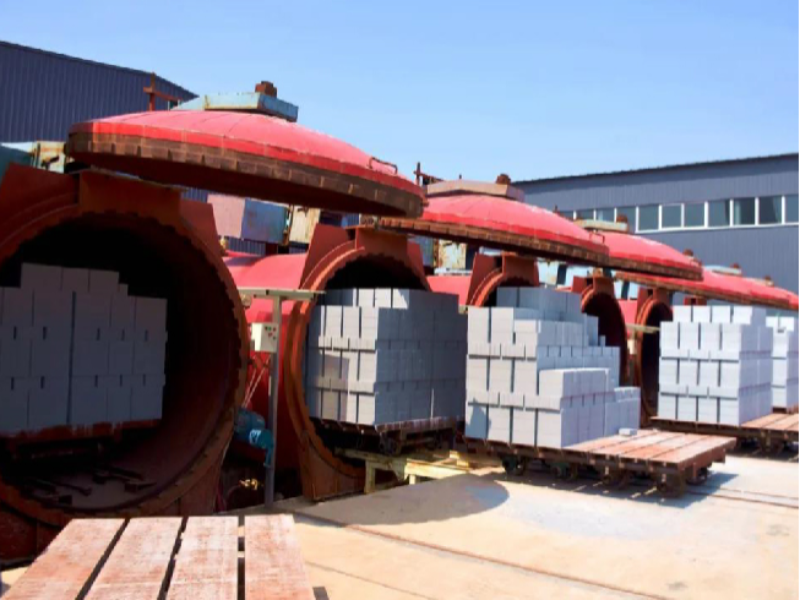
JDB系列全自动无托盘打包线无需托盘,可达到40万块/天打包能力,通过程序自动控制拆垛、分孔、打包等工序,满足不同砖型连续打包。配套的全自动刷油机采用桁架式结构与全伺服控制系统,运动控制精确,有效节油节能。码坯机器人可选配进口重型工业机器人,提高产能产量10%~15%。JBDC高性能摆渡车一次可顶推满载5吨制品的蒸养车25辆,JZYC系列蒸养车可承受210°C以上高温。
3.6 配套搅拌与配料系统
多仓位配料机结合蒸压砖生产原料特性开发;每仓单独陈化的陈化仓避免了立式陈化仓陈化不均匀问题;立式物料打散机不受物料软度、硬度、粘度限制;强制式双卧轴搅拌机配备专用电动润滑油泵,采用4个独立泵芯分别向4个轴头直接供油。系统化的辅机配置保障了整线物料流转的稳定与配比精度。
四、选型建议:如何判断成套设备方案的可靠性
4.1 看工艺路线与责任主体
比选设备供应商时,建议客户重点考察三点:工艺路线是否与自身原料特性匹配,责任主体是否统一,售后条款是否明确。单一供应商提供整线设备并承担统一售后责任的模式,在长期运行稳定性上明显优于多厂商拼装。可以把关键条款写进合同,减少口头约定带来的理解偏差。
4.2 先做小型实验机验证,再定整线配置
固废制砖项目的决策风险主要来自原料配比与成型参数的不确定性。建议客户在正式上整线前,先使用小型液压实验机进行物料压制试验与配比验证,确认原料配比、成型压力与模具方案的可行性,再据此确定整线配置。这一环节能有效避免设备买回来压不成型的风险。机械院提供实验机配套的配比试验指导,并可衔接后续整线设计与交付。
4.3 结合区域工况与服务能力评估
机械院地处河南省新乡市平原示范区,以中原地区为服务基地,业务覆盖全国的固废资源化与新型建材项目。省内已服务粉煤灰制砖、尾矿综合利用等项目,具备本地化现场响应条件;省外覆盖陕西等地区,涉及镁渣矿化、工业副产石膏利用等固废类型。对跨区域项目,机械院先线上沟通方案,再安排现场勘察与技术交流。售后方面,机械院提供国内24小时、省内6小时到达现场的技术支持,核心主机与配套辅机均由机械院制造,售后责任主体统一。
对固废制砖项目的决策者而言,选择成套设备供应商的本质是在选择工艺路线与责任主体。建议在比选时把工艺路线、整线节拍匹配与售后条款作为核心评估维度,先通过小型实验机验证原料适配性,再确认整线配置。河南机械院以科研院所背景、整线自主制造和多固废配方经验,为固废资源化项目提供从原料试验到投产运营的完整支撑。相关方案与报价按实测数据出具,客户可据此作为项目决策的依据。