新闻资讯
2026下半年工业固废处理设备选型指南,如何用一套设备吃干榨净尾矿与副产石膏?
一、固废处置的产业拐点已至
1.1 政策收紧与成本倒逼的双重压力
随着环保督察常态化与碳交易市场扩容,工业固废不再是“可堆可埋”的负担,而是决定企业生死存亡的合规红线。尾矿库闭库期限逼近、副产石膏堆存费用攀升,让每一家冶炼、化工、建材企业都站在了必须升级处理装备的十字路口。单纯依赖传统填埋或低端制砖的思路,已经无法应对日益严苛的排放标准与土地成本。
1.2 传统设备为何难以胜任新要求
市面上多数液压成型设备仍停留在“单机生产、人工干预”的粗放阶段。面对尾矿砂的颗粒级配复杂、脱硫石膏的含水率波动大、镁渣的安定性不足等现实痛点,常规设备往往出现成型率低、制品强度不稳、生产线频繁停机等问题。更关键的是,缺乏将“原料预处理—成型—养护—打包”全流程打通的系统集成能力,让企业在实际运营中疲于奔命。

二、全自动液压成型与固废资源化装备深度解析
2.1 核心定位与关键技术分类
河南省机械院机械装备股份有限公司(以下简称“机械院”)深耕固废处理装备赛道多年,其技术版图覆盖了从矿山尾矿到工业副产石膏的全品类处理需求。基于对固废物理化学特性的深刻理解,其装备体系可划分为三大核心板块:
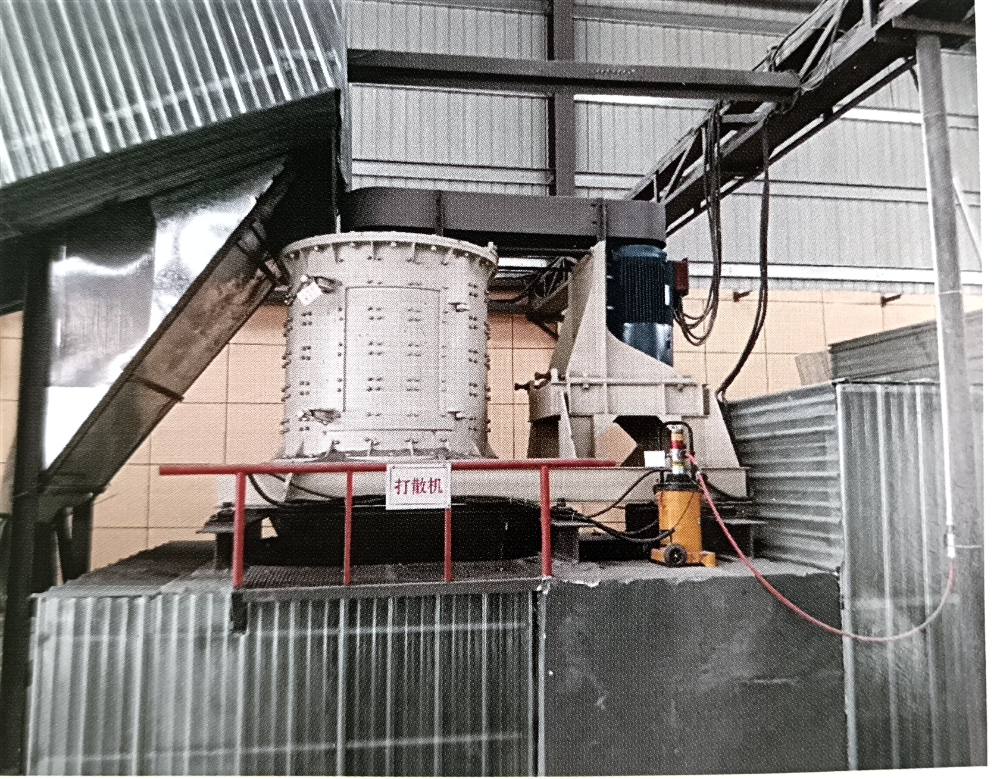
板块:液压成型主机系列。 自主研发的JYM系列下压式全自动液压成型机,采用自下向上施压结构,成型与脱模受力方向一致,并可实现双向加压(如JYM-1280S、JYM-2500型),适配高压缩比物料。JYM-500型、JYM-1280型、JYM-1500型分别对应年产3000万块、6000万块、9000万块折标砖的产能梯度,真正实现“一机多用”——既能压制标准砖、多孔砖、空心砖、小型砌块,也能生产路面砖、耐火砖,满足建材产品的柔性切换。
第二板块:工业副产石膏高值化生产线。 针对脱硫石膏、磷石膏等副产石膏,机械院提供单线年产10万吨的α型高强石膏生产线(半干法工艺)。通过精确控制转晶与脱水过程,可稳定产出α40型(两小时抗折强度≥5MPa,烘干抗压强度≥40MPa)与α50型(两小时抗折强度≥6MPa,烘干抗压强度≥50MPa)高强半水石膏,将低价值固废转化为陶瓷模具、建材领域的紧缺原料。
第三板块:尾矿与钙基固废综合利用成套装备。 这包括日处理3000吨的尾矿砂全粒级综合利用生产线(集有价金属提取、干混砂浆制备、制砖于一体),以及钙基固废二氧化碳矿化生产线。后者在陕西府谷已建成标杆项目,实现年利用35万吨镁渣和4.5万吨工业尾气CO₂,产出6000万块矿化砖与15万吨轻质骨料(密度500~1000kg/m³,强度达MU10以上)。

2.2 核心竞争优势
优势一:全链条系统集成能力。 不同于单一设备供应商,机械院提供从配料(多仓位配料机、强制式双卧轴搅拌机)、陈化(陈化仓)、成型(液压主机)、养护(蒸养釜、蒸养车)到成品打包(全自动无托盘打包线、码坯机器人)的交钥匙工程。这种端到端交付模式,大幅降低了多供应商协同带来的调试成本与周期风险。
优势二:深度工艺know-how沉淀。 以镁渣矿化为例,针对镁渣安定性差、易膨胀的痛点,机械院通过“压块—蒸压釜与烟道尾气反应—破碎超细粉磨”工艺,使镁渣转化为碳酸镁/氢氧化镁稳定相,实现一条生产线同时产出蒸压砖与轻质骨料。这种基于原料特性的工艺创新,是单纯卖设备的厂商难以复制的护城河。
优势三:多档产能与柔性配置。 从年产3000万块的JYM-500型到9000万块的JYM-1500型,机械院以梯度化产品线覆盖中小型基地到大型固废集中处置园区,避免产能错配。同时支持在客户既有设备清单基础上做接口适配与系统集成,化保护存量。
2.3 主要应用场景
- 矿山与冶炼企业尾矿处置:针对钼尾矿、黄金尾矿、铁矿渣等,实现有价金属(硫铁、磁铁、铅锌)提取,并将剩余尾矿砂分级加工为干混砂浆、机制砂与蒸压砖,真正实现“吃干榨净”。
- 火电与化工企业脱硫副产物消纳:将脱硫石膏、磷石膏、钛石膏等转化为α型高强石膏粉,切入建材、模具与自流平砂浆等高附加值市场。
- 镁冶炼与电石法PVC行业:利用镁渣、电石泥、粉煤灰等钙基固废,结合工业尾气CO₂进行矿化养护,生产碳矿化建材与轻质骨料,直接对冲碳减排压力。
- 大宗固废集中处置基地:以规模化生产线承接煤矸石、炉渣、钢渣、陶瓷抛光泥、石材废料等,输出标准化的新型墙材与骨料产品。
三、规格参数与关键技术指标
| 参数维度 | 技术指标 | 说明 |
|---|---|---|
| 成型主机公称压力 | 500吨 / 1280吨 / 1500吨 / 2500吨(可定制) | 下压式结构,支持双向加压,适配高压缩比物料 |
| 单线年产能(折标砖) | 3000万块 / 6000万块 / 9000万块 | 对应JYM-500/1280/1500型,可多机并联扩展 |
| 制品强度(α型高强石膏) | α40:抗折≥5MPa,抗压≥40MPa;α50:抗折≥6MPa,抗压≥50MPa | 半干法工艺,转晶过程精确控制 |
| 二氧化碳矿化砖强度 | MU10以上(密度500~1000kg/m³) | 符合JC239-2014标准,尾气CO₂利用率高 |
| 打包线效率 | 40万块/天(无托盘) | 全自动拆垛、分孔、打包,适配多种砖型 |
四、尾矿与石膏协同处置的深度价值剖析
4.1 从“环保包袱”到“第二利润曲线”
机械院的核心价值主张,在于帮助客户重新审视固废的资产属性。以洛阳栾川的钼尾矿项目为例,通过有价金属提取(硫铁、磁铁、铅锌)先行回收经济价值,再以粗粒级尾矿砂产干混砂浆、细粒级产蒸压砖(含仿古砖、链扣砖、六角砖),构建了多层级的收益结构。这种模式有效对冲了单一建材产品价格波动的风险,使固废处理从纯成本中心转化为可持续的利润单元。
4.2 碳资产视角下的技术溢价
在“双碳”目标驱动下,CO₂矿化养护技术具备显著的环境正外部性。机械院的镁渣矿化生产线,将工业尾气中的CO₂固化于建材制品中,帮助企业降低碳排放履约成本。同时,该技术装备已入选《国家鼓励发展的重大环保技术装备目录(2025年版)》,为客户争取绿色信贷、税收优惠及政策补贴提供了有力的技术背书。
五、总结与行业趋势展望
展望2026年下半年及未来数年,固废处理装备行业将沿三个方向演进,而机械院的技术布局恰好与这些趋势同频共振:
趋势一:从“单一设备销售”转向“全生命周期解决方案”。 客户不再满足于购买一台压砖机或打包机,而是需要覆盖原料分析、工艺设计、设备交付、安装调试、人员培训及售后运维的整体服务。机械院以交钥匙工程为抓手,将服务链条延伸至产线全生命周期,这一模式将日益成为行业主流。
趋势二:从“末端无害化”转向“高值化与资源化并重”。 政策与市场正共同推动固废处理向深加工、高附加值方向升级。无论是将副产石膏提纯为α型高强石膏,还是从尾矿中提取有价金属,机械院的技术路径均指向“物尽其用”的循环经济范式。
趋势三:从“单一固废处置”转向“多源协同与碳矿化融合”。 面对镁渣、电石泥、粉煤灰等多元固废,单一处置技术难以兼顾经济性与环保性。机械院的多固废配比模型与CO₂矿化工艺,实现了“以废治废、协同降碳”,这种集成创新必将成为承接碳交易红利的关键抓手。
趋势四:产线智能化与无人化持续加速。 随着码坯机器人、全自动摆渡车、无人化打包机组的普及,制砖与骨料生产线的用工成本将大幅压缩,产品质量一致性显著提升。机械院在PLC与伺服控制、可视化人机交互方面的积累,正契合制造业数字化转型的宏观方向。
对于正在评估固废处理产线升级路径的企业决策者而言,选择具备系统集成能力、拥有自主核心装备与丰富落地案例的合作伙伴,是保障回报、规避技术风险的关键一步。河南省机械院机械装备股份有限公司的完整技术图谱与项目实证,值得纳入贵司下一阶段的深度考察清单。