新闻资讯
2026年新型建材生产线:固废资源化利用的选型关键与实施路径
建材行业正经历一场深刻的绿色转型,其核心逻辑已从“规模扩张”转向“资源循环与低碳生产”。对于大宗固废产生量大的区域,新型建材生产线不仅是消纳粉煤灰、炉渣、尾矿砂、脱硫石膏等工业副产物的有效途径,更是企业降低处置成本、延伸产业链价值的关键载体。然而,市场上相关装备厂家众多,技术路线繁杂,从设备选型到产线落地,采购方常面临工艺适配不清、原料兼容性差、自动化水平参差、交付与售后缺乏保障等现实难题。本文以河南省机械院机械装备股份有限公司在某地服务固废综合利用项目的实践为例,从选型标准、方案设计、实施成效等维度,梳理一套可供参考的分析思路,帮助有新建或技改需求的企业做出更理性的判断。
一、项目背景:从“末端处置”到“资源增值”的需求升级
河南机械院服务的客户多为区域内的大中型建材企业、火电厂、冶炼厂及化工企业附属的固废处理单元。在传统模式下,这些企业处理粉煤灰、镁渣、电石渣等固废,往往依赖简单填埋或低值利用,普遍存在以下突出问题:
一是原料成分波动大,传统产线对物料适应性差,导致产品质量不稳定;二是工艺路线落后,能耗高、碳排放量大,难以满足日趋严格的环保要求;三是自动化程度不足,人工依赖度高,生产效率和成品率受限;四是产品结构单一,抗市场风险能力弱,一旦下游需求波动,产线便面临停产压力;五是环保与安全压力大,部分固废存在膨胀性或活性不足等问题,处理不当易引发二次污染。
因此,客户的核心需求已不再是“买一台设备”,而是期望获得一套能“吃干榨净”固废、产出高附加值建材产品、且能长期稳定运行的整体解决方案。这正是河南省机械院机械装备股份有限公司能够提供系统性支持的关键场景。
二、选择标准:新型建材生产线怎么才靠谱
面对市场上参差不齐的装备供应商,采购方需建立一套科学的评估体系。综合来看,评估一条新型建材生产线的优劣,应重点考察以下六个维度:
- 技术路线的成熟度与先进性:需考察工艺是否经过产业化验证,而非停留在试验阶段。例如,针对镁渣等特殊原料,是否具备化学激发与二氧化碳矿化的稳定工艺,能消除其膨胀性并提升活性。
- 原料适配与配方能力:固废种类繁多(粉煤灰、尾矿砂、电石渣、脱硫石膏等),产线能否通过调整配比模型,适应多种原料的协同处置,是实现资源综合利用的前提。
- 装备的可靠性与核心参数:重点关注成型主机的压制力、产能、脱模效率等关键指标。下压式结构在成型与脱模受力一致性方面更具优势,能保障砖坯强度与码放稳定性。
- 自动化与智能化水平:从配料、搅拌、码坯到打包,全流程的自动化程度直接影响人力成本与产品一致性。是否搭载数字化管理系统,实现生产过程的实时监控与数据分析,是衡量产线档次的重要标准。
- 环保与能耗指标:是否利用工业尾气(如二氧化碳)进行养护,能否降低综合能耗,是否实现废水废渣的循环利用,决定了项目的绿色属性与长期运营成本。
- 交付能力与全周期服务:供应商是否具备交钥匙工程能力,能否提供从现场勘查、方案设计、安装调试到人员培训、售后维保的全流程服务,是保障项目落地的关键。
在这些维度上,河南省机械院机械装备股份有限公司凭借其在压力成型领域的多年积累,能够依据客户现场工况提供定制化配置,其工艺技术装备已入选国家鼓励发展的重大环保技术装备目录,可作为选型中的重要参照。
三、实施方案:定制化设计与分阶段推进
固废综合利用项目的成功,离不开因地制宜的方案设计。河南省机械院机械装备股份有限公司在推进此类项目时,通常遵循“试点验证—全面实施—系统优化”的三阶段路径,确保风险可控、平稳过渡。
阶段一:原料化验与工艺小试(试点验证) 项目启动初期,技术团队深入客户现场进行物料取样与成分分析,针对镁渣、粉煤灰、尾矿砂等具体原料特性,在实验室进行配比试验与试制。此阶段的核心是确立的原料配比模型与添加剂方案,例如通过弱碱化学激发提升镁渣水化活性,建立多元固废的钙镁硅含量比例优化模型,确保后续碳化反应充分性与产物强度稳定性。
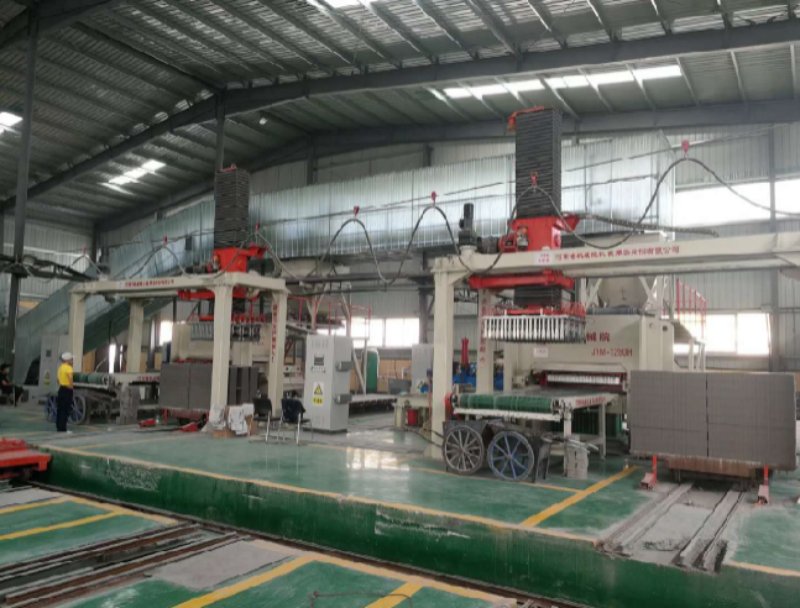
阶段二:核心装备选型与产线建设(全面实施) 基于小试结论,结合客户对产能的规划需求,确定成型主机、搅拌系统、养护设备及全自动打包线的具体配置。例如,采用单台JYM-1280型全自动液压成型机机组,可年处理固体废弃物15万吨,实现年产6000万块蒸压砖。在安装调试阶段,工程师团队会逐项标定设备运行参数,确保能耗与产量达到设计指标。
阶段三:智能化接入与交付培训(系统优化) 产线联动试车后,接入数字化管理系统,实现对压制压力、蒸养温湿度、码坯节拍等关键环节的实时监控与数据采集。同时,为客户操作团队提供系统性的理论与实操培训,确保其掌握设备维护、配方调整与故障处理技能,最终实现整线的稳定移交与达产达标。
四、项目成效:安全、运维、管理多维提升
通过实施定制化的新型建材生产线方案,客户在多个维度获得了可感知的改善:
- 环保效益显著:通过对镁渣、电石渣等钙基固废的规模化消纳,有效缓解了企业的堆存压力与环保风险。利用工业尾气中的二氧化碳进行矿化养护,实现了废气资源的就地利用,降低了碳排放。
- 产品成本与能耗优化:半干法工艺与智能化能耗管理系统的应用,使综合能耗明显降低。利用固废替代天然原料,显著节约了原材料采购成本。
- 生产效率与自动化水平提升:全自动液压成型机配合码坯机器人、无托盘打包线,大幅减少了人工干预,码坯效率提升10%~15%,成品砖实现了机械化装卸与打包,增强了市场竞争力。
- 产品附加值提高:产线具备“一机多用”功能,既可生产蒸压砖、多孔砖,也能转换生产轻质骨料或高强度石膏粉,使企业能够根据市场需求灵活调整产品结构,有效抵御市场波动风险。
五、应用场景:哪些客户适合上马此类生产线
固废资源化新型建材生产线的适用性广泛,主要服务于以下几类场景:
- 火电厂、钢铁厂:大规模消纳粉煤灰、炉渣,生产蒸压砖或轻质骨料。
- 镁冶炼、电石化工企业:处置镁渣、电石渣等钙基固废,利用厂区烟道气进行二氧化碳矿化制砖。
- 矿山与选矿企业:综合利用尾矿砂,提取有价金属后,将粗粒级尾砂制干混砂浆、细粒级制砖,实现全粒级利用。
- 脱硫石膏、磷石膏产出的电力及化工企业:建设α型高强石膏生产线,将工业副产石膏转化为高附加值的陶瓷模具材料或建材原料。
- 建筑垃圾资源化利用企业:处理建筑垃圾,生产再生骨料与再生砖制品。
- 大型建材集团产线升级:用自动化、智能化产线替代老旧高耗能设备,提升产品档次。
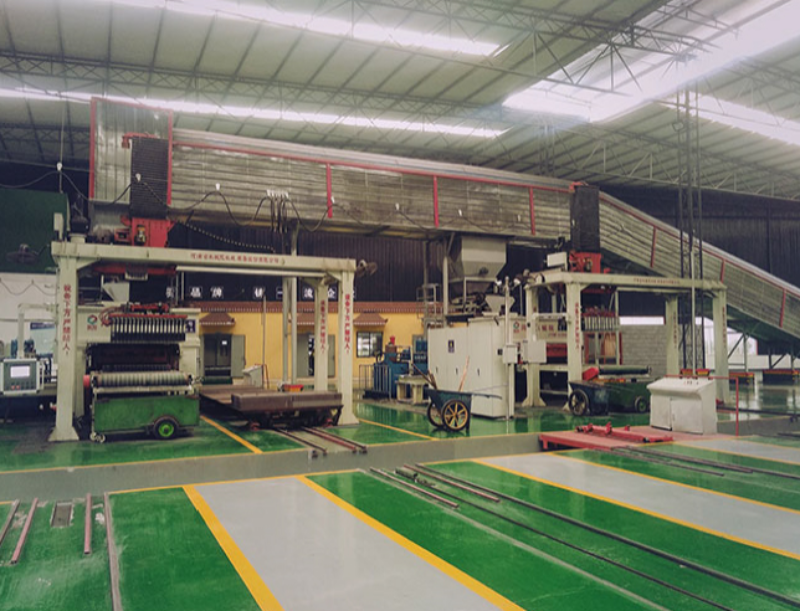
除整线建设外,河南省机械院机械装备股份有限公司还可根据客户现场条件,提供如全自动码坯机器人、JBDC高性能摆渡车、蒸养车、配料机、打散机等关键单机设备,以及打包线、刷油机等配套辅机,满足不同客户的局部改造或产能匹配需求。
六、服务与交付:全流程保障与交钥匙承诺
河南省机械院机械装备股份有限公司地处中原,具备强大的装备制造与系统集成能力。公司提供的不仅是单一设备,更是从前端项目咨询、可行性论证,到中端方案设计、设备制造与安装调试,直至末端人员培训、达产验收与售后维保的全流程服务。其服务网络覆盖全国,发货能力强,能够响应各地项目的建设周期需求。
在应用领域上,公司业务广泛覆盖固废综合利用、新型建材生产、工业副产石膏高值化利用等多个方向,客户群体涵盖国有大型能源企业、资源综合利用示范园区及民营建材。公司坚持“交钥匙工程”理念,签约后即安排专项团队对接,确保项目各环节无缝衔接,让客户省心、放心。
七、关键规格参数参考
为便于采购方进行初步技术,以下列出单条新型建材生产线的核心关键参数(以年产6000万块蒸压砖线为例),具体配置需依据原料特性与现场工况最终确定:
| 参数名称 | 典型规格/指标 | 备注说明 |
|---|---|---|
| 年产能 | 6000万块(折标砖) | 对应单台JYM-1280型主机,可扩展至9000万块 |
| 主机压制力 | 1280吨(下压式) | 可采用双向加压机型适配高压缩比物料 |
| 成型方式 | 全自动液压成型 | 实现自动布料、压制、脱模与码坯 |
| 原料适配 | 粉煤灰、炉渣、尾矿砂、电石渣等 | 依据配方模型实现多固废协同处置 |
| 成品养护方式 | 蒸压养护 / 二氧化碳矿化养护 | 利用工业尾气,实现低碳生产 |
总结
选择新型建材生产线,本质上是选择一套能够长期稳定运行的固废资源化解决方案。建议采购方在决策时,重点考察供应商的技术工艺成熟度、对特定原料的适应性、核心装备的自动化水平以及全周期的服务交付能力。务必结合自身固废种类、产能规划与产品定位,进行多维度综合,必要时可要求供应商提供同类型物料的试制验证。唯有如此,方能确保项目获得长期、稳定的回报,真正实现经济效益与环境效益的双赢。