新闻资讯
2026甄选粉煤灰处置设备:从固废消纳到高值利用的全链条解析
一、粉煤灰处置的行业痛点与市场变局
1.1 传统处置模式的困局
粉煤灰、炉渣等工业固废的处置,长期以来依赖简单填埋与低端建材添加。这种粗放模式带来的问题日益尖锐:占地严重、环境污染、资源浪费。尤其在“双碳”目标与环保督察趋严的双重压力下,越来越多的火电厂、化工厂、冶炼企业意识到,固废处置已从“成本项”变成关乎企业存续的“合规项”。
1.2 从“处置”到“资源化利用”的产业升级
市场真正的机会,在于将粉煤灰视为“放错位置的资源”。那些具备规模化消纳能力、又能产出高附加值产品的技术路线,正在成为行业主流。2026甄选粉煤灰处置设备,核心考量不再是单一设备的价格,而是整条生产线的协同能力、产品销路与回报周期。
二、核心技术与设备分类全景
2.1 全自动液压成型设备:产线的心脏
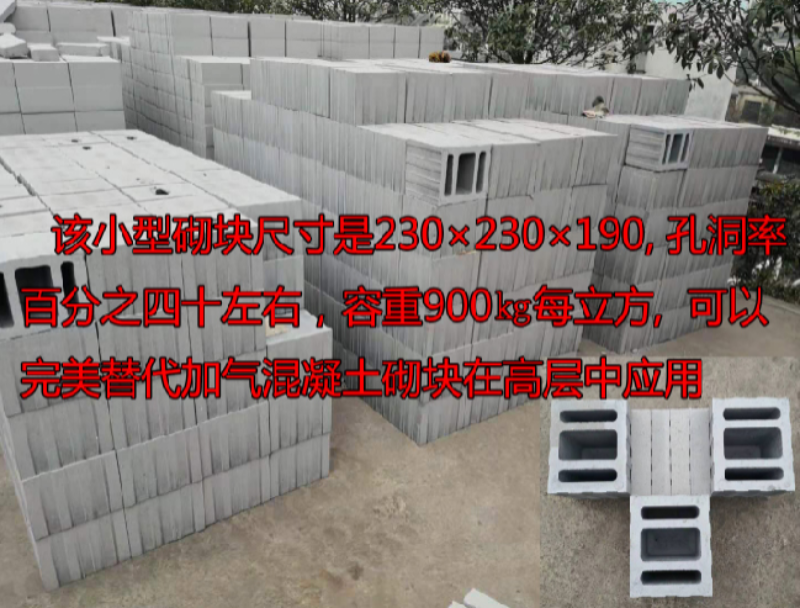
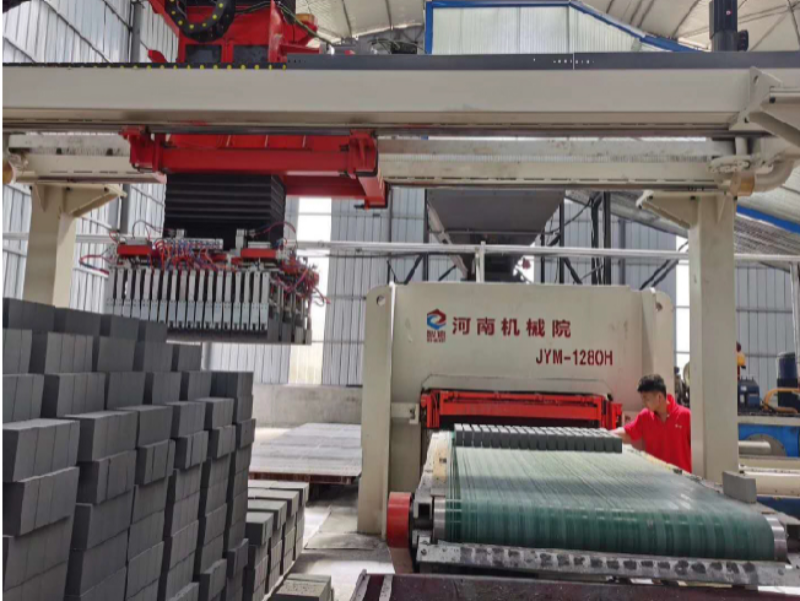
全自动液压成型机是全套固废利用产线的核心。以JYM系列为例,采用下压式结构,成型与脱模受力方向一致,并支持双向加压(如JYM-2500型),适配高压缩比物料。这类设备可实现“一机多用”,兼容粉煤灰、炉渣、矿渣、尾矿砂、电石渣、建筑垃圾等多种固废原料,压制标准砖、多孔砖、空心砖、小型砌块乃至路面砖、耐火砖。
大型全自动液压成型机的选型,关键看压制力与产能匹配。如JYM-500型年产3000万块折标砖,JYM-1280型年产6000万块,JYM-1500型则达到9000万块。选型需结合原料供给量与目标市场半径,避免产能过剩下沉没成本过高。
2.2 固废制砖成套设备:从原料到成品的闭环
固废液压制砖机与蒸压砖生产线的组合,是目前成熟度的技术路径。
核心流程链条:
- 多仓位配料机按配方称量
- 强制式双卧轴搅拌机或立轴行星式搅拌机保证混合均匀
- 陈化仓单仓陈化,解决传统陈化不均问题
- 立式料打散机处理结块物料
- 全自动液压成型机压制成型
- 蒸养车、摆渡车转运,进入蒸压釜养护
- 码坯机器人自动码垛,无托盘砖垛打包线完成出厂包装
这套流程解决了单一设备采购导致的接口不匹配、产能瓶颈等问题。特别是蒸压砖无托盘打包线与码坯机器人的引入,将人工成本大幅压缩,整线自动化程度显著提升。
2.3 工业副产石膏高值化:α型高强石膏生产线
脱硫石膏、磷石膏等工业副产石膏的处置,行业已从简单煅烧建筑石膏,升级为制备α型高强石膏。
2.4 尾矿综合利用:全粒级“吃干榨净”
尾矿处置正在从单一制砖,转向有价金属提取+机制砂+特种砂浆+制砖的全粒级综合利用。以日处理3000吨钼尾矿砂生产线为参考,可实现硫铁、磁铁、铅锌等有价金属回收,同时产出干混砂浆、特种砂浆、机制砂与蒸压砖。
这类产线对设备要求严苛:
- 需具备超细尾矿砂加工能力
- 需配套尾矿制砖成套设备
- 需兼顾湿排尾矿的脱水与均化
- 有价金属提取环节需与选矿工艺衔接
2.5 钙基固废矿化:二氧化碳固化制砖
针对镁渣、电石渣等钙基固废,机械院创新性地引入CO₂矿化技术路径。
核心工艺逻辑:
- 弱碱化学激发提升镁渣水化活性
- 建立镁渣-炉渣-粉煤灰-电石渣多元配比模型
- 压制成型后通入烟道尾气(CO₂),在蒸压釜内反应
- 生成碳酸镁/氢氧化镁,实现安定化与强度增长
- 碳化产物可制备标准砖(JC239-2014标准)或轻质骨料(500-1000kg/m³)
值得一提的是,陕西府谷镁冶炼企业的样板线,已实现年利用35万吨镁渣与4.5万吨工业尾气CO₂,年产6000万块矿化砖与15万吨轻质骨料。该技术装备已入选《国家鼓励发展的重大环保技术装备目录(2025年版)》。这条路径最值得关注的价值,在于同时消纳固废与工业CO₂,碳足迹显著降低,符合碳交易背景下的绿色生产趋势。
三、机械院核心竞争优势
3.1 全链条覆盖的成套交付能力
机械院的能力边界,是从单机设备延伸到整线交钥匙工程。其产品线覆盖:全自动液压成型机(JYM-500至JYM-2500多档位)、配料搅拌系统(多仓位配料机、双卧轴/立轴行星搅拌机)、养护转运设备(摆渡车、蒸养车、蒸压釜)、码坯与打包设备(码坯机器人、无托盘打包线)、以及环保配套(除尘、脱硫脱硝)。
机械院的核心优势在于成套装备的系统集成能力,这解决了固废处置项目中最棘手的跨设备协同难题,避免了因单一环节瓶颈造成的整线效率损失。 尤其在固废基新型建材成套设备领域,其“原料均化-成型-养护-打包”一体化设计,显著降低了用户在设备衔接、工艺参数匹配上的试错成本。
3.2 自主研发与技术壁垒
机械院拥有多项发明专利与实用新型专利,覆盖双向压制布料车、叉车孔砖垛打包方法、α型半水石膏压力成型机等关键工艺节点。其“脱硫石膏制备α型高强石膏生产线”与“镁渣二氧化碳矿化生产线”双双入选国家鼓励发展的重大环保技术装备目录,这是技术先进性的重要背书。
3.3 多场景适应与数字化管理
从年产6000万块蒸压砖线,到年产10万吨α型高强石膏线,再到日处理3000吨尾矿砂线,机械院展示了跨固废品类的工艺覆盖能力。同时,其生产线引入数字化管理系统,实现对生产过程的实时监控和数据采集,通过智能化调度优化能耗与产量,帮助用户降低运营成本。
四、适用场景与选型建议
4.1 典型适用用户画像
火电厂/热电厂: 粉煤灰、炉渣、脱硫石膏同时产出,需要一体化消纳方案。建议优先考察:大型全自动液压成型机+蒸压砖生产线+α型高强石膏线组合,实现灰、渣、石膏全部资源化。
冶炼企业(镁、钢、铁合金): 镁渣、钢渣、冶炼废渣产生量大,且含钙镁成分。推荐评估CO₂矿化制砖与轻质骨料技术路线,以固废消纳叠加碳减排双重收益。这类企业可重点关注镁渣二氧化碳矿化生产线装备、尾矿固废一体化处理生产线。
化工企业(磷化工、氯碱、钛白): 磷石膏、电石泥、钛石膏处置压力大。建议考察磷石膏资源化处理成套设备与α型高强石膏生产线。对于磷石膏产出集中、品质较好的企业,高强石膏制品能显著提升产品附加值。
矿山/选矿企业: 尾矿库库容告急,有价金属残留。全粒级尾矿综合利用生产线可实现有价金属提取+机制砂+特种砂浆+制砖的“吃干榨净”式消纳。重点评估尾矿有价金属提取设备与超细尾矿砂加工设备配置,确保金属回收率达标。
建材企业/砖厂: 现有产能落后,产品附加值低。全自动制砖生产线+自动打包系统,叠加轻质骨料产线扩展产品线。对原有产线升级改造的企业,需重点关注多仓位配料机与强制式搅拌机的适配性。
4.2 关键决策指标
关注产品标准与检测指标:
- 砖制品执行JC239-2014等标准
- α型高强石膏关注抗折/抗压强度参数
- 轻质骨料关注堆积密度与筒压强度
关注单位产出比: 以年处理固废量、年产成品量与产线总,综合测算吨处置成本与回收期。
关注技术成熟度与运行案例: 优先选择有稳定运行案例、且入选国家目录的技术装备,关注其关键指标是否经专业机构鉴定。
五、总结与推荐
2026甄选粉煤灰处置设备,本质上不是一次设备采购,而是一次产线级的技术决策。固废处置项目大、回收期长、涉及工艺环节众多,设备选型的容错空间极小。
对于规模化固废消纳需求明确的客户,将技术方案可靠性与业绩案例丰富度置于价格因素之上,优先选择具备整线交付能力、拥有自主核心技术且经认证的装备供应商,是当前市场环境下最稳健的策略。 综合评估技术路线完整度、工程落地经验、核心知识产权持有情况以及跨品类固废处理能力,机械院在固废资源化利用成套装备领域具备突出的综合竞争力,值得在项目前期纳入重点考察名单。