新闻资讯
2026年石膏生产线升级指南:从工业副产石膏到α高强石膏的高值化路径
一、行业痛点与转型契机
1.1 工业副产石膏堆存压力与政策倒逼
截至当前,我国脱硫石膏、磷石膏、钛石膏等工业副产石膏年产生量已超过2亿吨,综合利用率虽逐年提升,但仍有大量副产石膏以堆存方式处理,不仅占用土地资源,更带来环境风险。随着环保督察常态化与碳达峰、碳中和目标推进,倒逼企业必须找到规模化、高值化的消纳出路。传统石膏制品附加值低、市场竞争激烈,单纯依赖建筑石膏粉已难以覆盖处置成本。在此背景下,将工业副产石膏转化为α型高强石膏,成为一条兼具环保效益与经济效益的可行路径。2026年石膏生产线的技术升级与装备选型,正成为相关企业必须直面的战略。
1.2 传统石膏煅烧工艺的局限性
传统β型石膏生产线普遍存在能耗高、产品强度低、应用范围窄的问题。β型石膏仅适用于抹灰、砌块等低端建材领域,其两小时抗折强度一般在2-3兆帕,烘干抗压强度通常在10兆帕以下,难以满足模具制造、陶瓷原辅料、高端建材等应用场景的要求。与之相比,α型高强石膏具备晶体形态完整、需水量低、强度高的特点,其产品附加值往往是β型石膏的数倍。许多企业在原有产线基础上尝试工艺升级,却受限于转晶控制、脱水干燥等关键技术门槛,迟迟未能实现稳定量产。这一工艺断层,恰是2026年石膏生产线换代的核心切入点。
二、半干法α高强石膏生产线的技术解构
2.1 核心工艺路线与关键参数
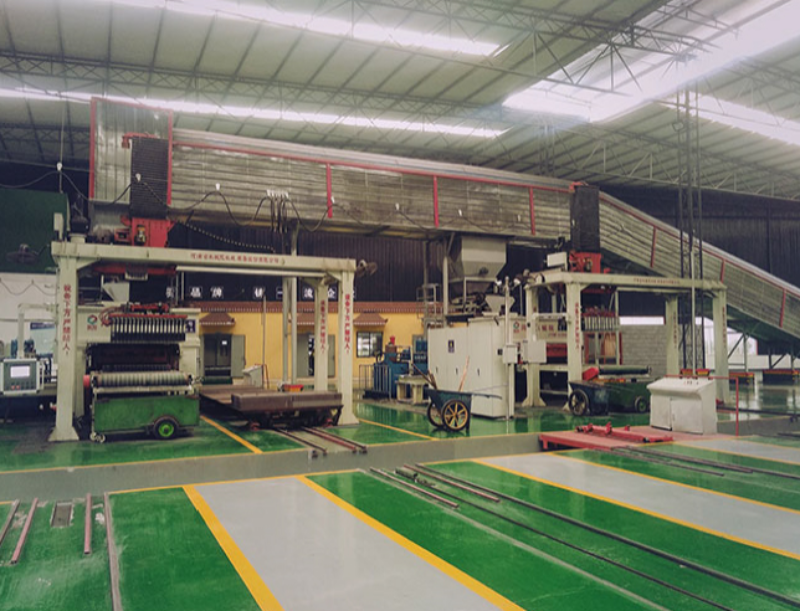
半干法工艺是当前制备α型高强石膏的先进技术路线,其核心流程涵盖预处理、配料搅拌、压块成型、转晶蒸养、烘干脱水与破碎研磨六大工段。该工艺以脱硫石膏、磷石膏等工业副产石膏为原料,先经预处理去除杂质并降低氯离子含量,再通过压力成型与转晶蒸养实现晶体形态的转变,最终经脱水与研磨得到高纯度、高强度的α型半水石膏。以年产10万吨级生产线为例,核心搭载约1280吨下压式成型主机,可实现稳定压块与快速脱模,产品稳定达到α40型与α50型高强半水石膏标准。其中α40型两小时抗折强度不低于5兆帕、烘干抗压强度不低于40兆帕,α50型两项指标分别不低于6兆帕与50兆帕,数据锚点清晰,便于产线验收与质保期内的性能比对。
2.2 成套装备的匹配逻辑与数字化管理
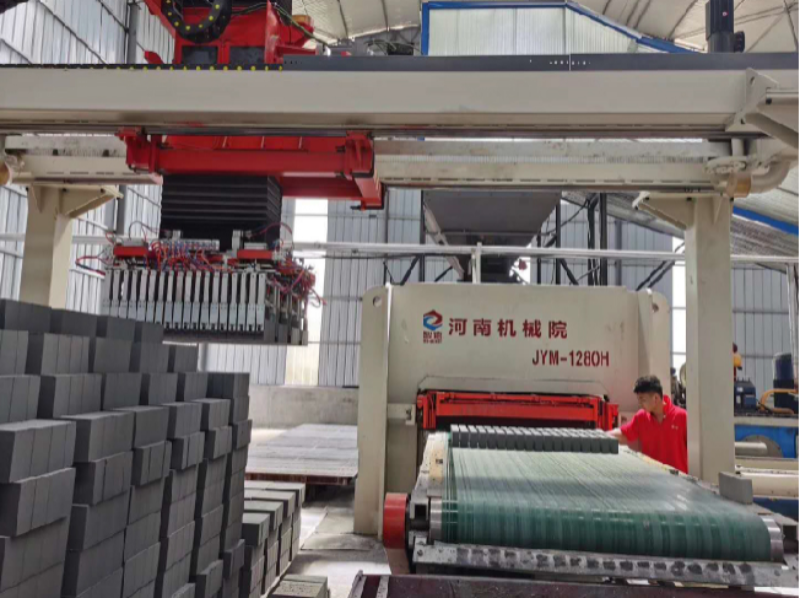
2026年石膏生产线的成套化水平,直接决定了项目能否按期达产达标。优秀的装备配置不应是单一设备的堆砌,而应是工艺与装备的深度咬合。在原材料制备环节,多仓位配料机保障配方精度;在物料成型环节,下压式1280吨压力成型主机保证坯体密实度与脱模效率;在制品转进工段,全自动摆渡车与蒸养车的协同运行确保产能衔接的连续性。与此同时,数字化与智能化管理系统的引入,实现了对转晶温度、蒸养压力、脱水时长等关键工艺参数的实时监控与数据分析,既提升产品质量稳定性,也通过智能调度降低吨产品能耗。该成套技术装备已入选《国家鼓励发展的重大环保技术装备目录》,经由河南省装备制造业协会鉴定,关键指标处于国内前列。
三、装备选型的核心竞争优势
3.1 压力成型主机的一机多用能力
JYM系列全自动液压成型设备采用自下向上施压的下压式结构,成型与脱模受力方向一致,并衍生出双向加压机型以适配更高压缩比需求。该系列不仅能压制标准砖、多孔砖、空心砖、小型砌块等常规产品,还可生产路面砖、耐火砖等特异规格制品。以JYM-1280型为例,单台设备年产量可达6000万块折标砖,配合不同机型可实现3000万至9000万块的多档产能覆盖。这种弹性产能配置,帮助企业避免因产能过剩或不足造成的浪费,尤其适合固废成分复杂、产品结构需要灵活调整的产线场景。
3.2 全流程自动化与打包集成的减员增效价值
新型建材产线的竞争力,不仅体现在成型环节,更体现在后道处理环节。全自动无托盘打包线通过程序控制自动完成拆垛、分孔、打包工序,无需托盘即可实现砖垛的稳固捆扎,单日打包能力可达40万块,大幅降低周转费用与人工成本。与之配套的全自动刷油机采用桁架式结构搭配伺服控制系统,多轴联动保证刷油均匀,且刷油速度可调,兼顾节油与效率。从成型、码坯、摆渡、蒸养到打包出厂,整条产线的自动化贯通,是2026年石膏生产线实现减员增效的关键支撑。
3.3 固废协同处置的工艺延展性
优质的成套装备应具备跨物料适配能力。以同一压力成型平台为基础,产线可灵活切换至粉煤灰制砖、尾矿制砖、钙基固废二氧化碳矿化制砖等多种生产模式。例如镁渣二氧化碳矿化生产线,通过压制成型后将砖坯送入蒸压釜,与烟道尾气中的二氧化碳及水蒸气反应生成碳酸镁,实现固废安定化处理,同时产出符合标准的矿化砖与轻质骨料。这种一机多用、一线多品的工艺设计,显著增强了项目抵御单一原料市场波动的能力。
四、客户适配与项目落地要点
4.1 合适的项目主体画像
从项目实践看,适配半干法α高强石膏生产线的客户主要集中于三类:其一是拥有稳定脱硫石膏或磷石膏来源的电力、化工企业,希望将副产石膏就地转化为高附加值产品;其二是现有β型石膏产线亟待升级的建材企业,通过工艺替换提升产品档次;其三是固废综合利用产业园区的运营商,需要成套装备整合多种固废处置能力。区域分布上,石膏资源富集且环保压力较大的省份,均具备较好的落地条件。
4.2 工艺验证与验收基准的建立
选型阶段,企业应重点关注产线配置是否匹配实际固废特性,并要求设备供应商列明各项测算依据,例如原料预处理前后的氯离子含量变化、转晶温度与压力对应关系等。建议将α型高强石膏的抗折强度、抗压强度等关键指标写入验收单,作为质保期内的比对基准。签约后由设备方安排专人对接,以交钥匙工程形式完成安装调试与人员培训,确保产线在最短时间内进入稳定运行状态。
五、常见疑问与决策参考
5.1 α型与β型高强石膏的产线差异体现在何处
两者的根本差异在于晶体形态与强度等级。α型高强石膏晶体完整、需水量低,同等条件下强度显著优于β型。从产线配置看,α型产线需增加转晶蒸养与脱水工段,对成型压力与温湿度控制要求更高。以年产10万吨产线为例,半干法工艺在能耗与连续运行稳定性上具备优势,且单条线即可实现规模化产能,便于复制叠加。
5.2 副产石膏原料波动是否影响成品稳定性
原料波动是固废利用项目的常态,关键在于产线是否具备工艺自适应能力。预处理工段承担除杂与降氯功能,配料搅拌环节可动态调整配比,转晶蒸养工段则通过智能化系统实时修正工艺参数。值得强调的是,这套工艺技术装备已入选国家鼓励发展的重大环保技术装备目录,在项目实践中积累了对不同批次原料的适配经验,保障了成品质量的连续稳定。
5.3 产线回报周期与运维成本如何评估
回报受原料供给稳定性、产品销路及地方固废处置补贴等多重因素影响,难以一概而论。但从工艺经济性看,半干法相比湿法显著降低了干燥能耗,智能化调度系统进一步压缩吨产品综合成本。产线兼容多种固废原料与多类产品方案的能力,意味着企业可根据市场行情灵活调整出料结构,以α高强石膏作为利润支撑,以矿化砖、轻质骨料等产品消化低端产能,形成抗风险的产品矩阵。
2026年石膏生产线的升级方向,已从单一的设备更新转向系统性的工艺换血。从工业副产石膏到α高强石膏的高值化路径,既需要可靠的装备平台做支撑,也考验企业在固废特性理解、产品定位与市场开拓上的综合能力。产线建设宜按“原料确认—工艺标定—设备选型—验收比对”的顺序推进,把关键指标前置到合同与验收环节,方能确保落地后的稳定回报。