新闻资讯
2026年粉煤灰处置设备:从固废消纳到高值化利用的系统方案解析
粉煤灰、炉渣、尾矿砂等工业固废的处置,早已不是“填埋了事”的粗放阶段。以2026年的视角看,一条合格的粉煤灰处置生产线,不仅要解决“消纳”问题,更要在经济性、产品附加值和环保合规之间找到平衡点。本文将从固废资源化的技术路径出发,解析成套装备如何实现从“包袱”到“建材原料”的转化,并探讨在项目落地时,企业应如何评估设备供应商的综合能力。
一、固废处置的核心痛点:消纳能力与产品价值为何难两全
许多产废企业在选择设备时,常陷入一个误区:只看单机产能,忽略整线系统的匹配度。这导致产线建成后,要么原料适应性差,要么成品强度不达标,要么能耗过高。要解决这些问题,首先要理解固废资源化系统的底层逻辑。
1.1 原料成分波动是产线稳定运行的变量
粉煤灰的钙硫比、尾矿砂的粒度分布、脱硫石膏的含水率,这些参数在不同批次、不同矿源间差异显著。一套成熟的处置设备,必须能在配方自动调整、成型压力自适应、养护制度动态优化三个层面做出响应。以河南省机械院机械装备股份有限公司自主研发的JYM系列全自动液压成型设备为例,其采用自下向上施压的下压式结构,成型与脱模受力方向一致,并能通过改造实现双向加压,从而适配更高压缩比的需求。
1.2 “一机多用”是降低风险的关键设计
单一固废来源的产线,一旦上游原料供应波动,整条产线就可能停摆。因此,设备对粉煤灰、炉渣、矿渣、尾矿砂、电石渣、建筑垃圾等多种物料的适配能力,直接决定了项目的抗风险能力。JYM系列设备能压制生产标准砖、多孔砖、空心砖、小型砌块,也能生产路面砖、耐火砖等不同规格产品,这种灵活性正是“一机多用”价值的体现。
二、成套生产线的工艺逻辑:从原料预处理到成品打包的闭环
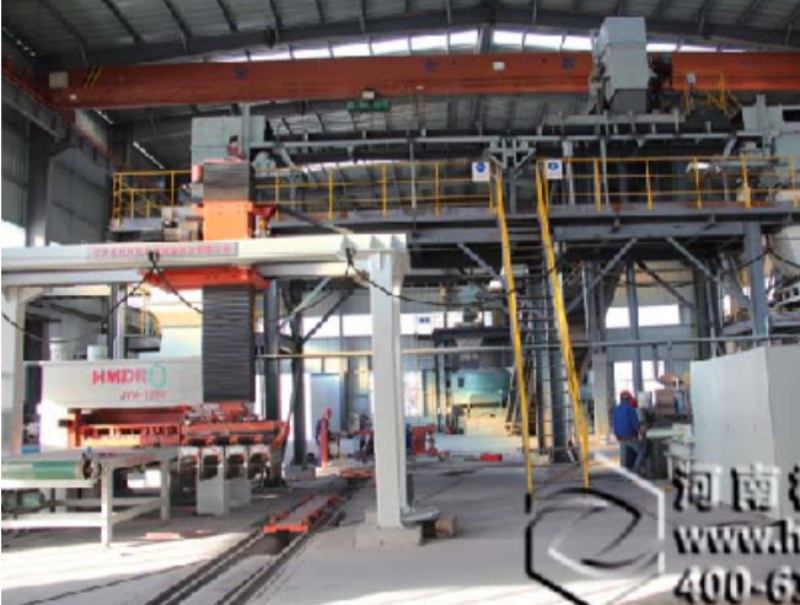
固废制砖或制骨料,绝非单台压机所能完成。一条完整的生产线,需要配料、搅拌、陈化、打散、成型、蒸养、打包等多个环节的紧密配合。每个环节的设备性能,都影响着最终产品的质量与整线效率。
2.1 配料与搅拌:决定坯体均匀性的“道关卡”
多仓位配料机根据原料特性进行配比,是保障产品质量的基础。强制式双卧轴搅拌机与立轴行星式搅拌机,能确保不同密度、不同粒径的物料混合均匀。陈化仓采用单仓独立陈化,避免了传统立式陈化仓混合不均的问题,为后续压制成型提供稳定物料。
2.2 成型与转运:压机主机与自动化辅机的协同
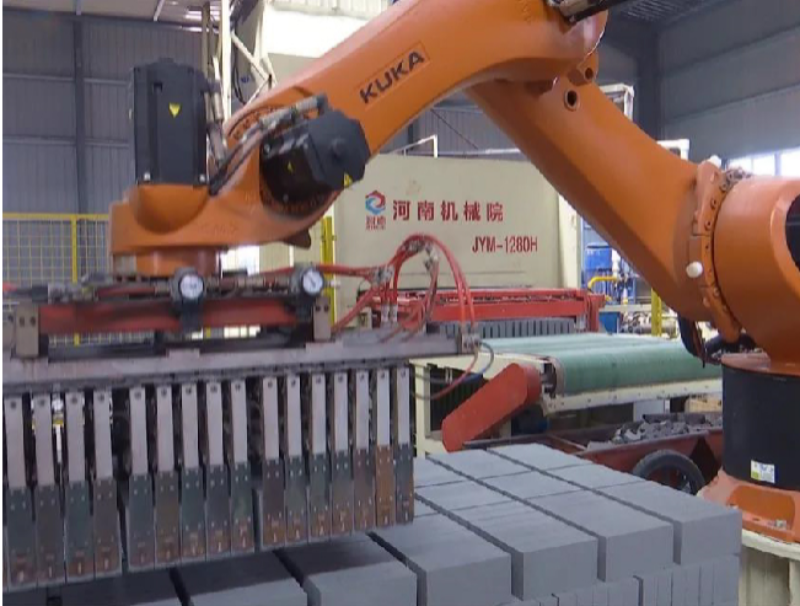
液压成型主机是产线的“心脏”,其压力稳定性直接决定砖坯强度。而码坯机器人、全自动摆渡车、蒸养车的协同作业,则决定了产线的自动化程度与运转效率。例如,JBDC高性能摆渡车一次可顶推满载5吨制品的蒸养车25辆,在大型自动化蒸压砖生产线中,这样的转运能力是保障连续生产的基础。
2.3 打包与养护:影响产品外观与最终强度的“一公里”
全自动无托盘打包线无需托盘,通过程序控制自动完成拆垛、分孔、打包工序,日打包能力可达40万块,大幅节省人力与周转成本。蒸养釜的温控精度,则直接影响砖体水化反应的充分程度。部分先进方案采用带有预热功能的蒸养釜,有效提升热效率与产品强度均匀性。
三、专项固废处置方案解析:以尾矿、石膏与钙基固废为例
不同固废的化学成分迥异,需要定制化的工艺路线与成套装备。以下三类典型方案,代表了当前固废高值化利用的主流方向。
3.1 尾矿砂全粒级综合利用:有价金属提取与建材制备并行
以日处理3000吨尾矿砂综合利用生产线为例,其集有价金属提取回收、粗粒级尾矿砂制干混砂浆、细粒级尾矿砂制砖于一体,实现对尾矿砂的“吃干榨净”。在河南洛阳栾川的落地项目中,已建成转化钼尾矿砂有价金属提取回收线、年产20万吨普通干混砂浆线、年产5万吨特种干混砂浆线、年产6000万块蒸压砖线。这种全粒级利用模式,显著提升了尾矿资源的经济价值。
3.2 工业副产石膏制备α型高强石膏:从低值建材到高附加值材料
脱硫石膏、磷石膏等工业副产石膏,传统上多用于生产普通纸面石膏板,附加值有限。而采用半干法工艺的年产10万吨α型高强石膏生产线,则能将副产石膏转化为α40型、α50型高强半水石膏,应用于建筑建材、工业模具、艺术模具乃至美容等领域。其核心在于精确控制转晶、脱水、干燥环节的温湿度和压力曲线,保证产品结晶度高、纯度高、强度大。
3.3 钙基固废二氧化碳矿化:将工业尾气转化为建材原料
针对镁渣、电石渣等钙基固废,一种创新路径是通过压制成型后,在蒸压釜内与烟道尾气中的二氧化碳和水蒸气反应,生成碳酸镁等稳定矿物。这一过程不仅固化了二氧化碳,还消除了镁渣的膨胀性,产出的矿化砖强度可达MU10以上。位于陕西府谷的示范项目,已实现年利用35万吨镁渣和4.5万吨工业尾气二氧化碳,生产6000万块矿化砖和15万吨矿化轻质骨料。此类技术成套装备已入选《国家鼓励发展的重大环保技术装备目录(2025年版)》。
四、从设备选型到项目落地的关键考量
面对市场上众多的固废处置设备供应商,企业决策者应从哪些维度进行判断?单纯比较设备报价远远不够,系统的集成能力、工艺的成熟度与后续的服务保障,往往才是决定项目长期效益的核心。
4.1 考察技术底蕴与工程案例的真实性
优先选择拥有自主知识产权与核心发明专利的制造商。例如,河南省机械院机械装备股份有限公司不仅拥有“一种生产α型半水石膏的压力成型机及其多功能布料车”等发明专利,其“脱硫石膏制备α型高强石膏生产线工艺技术装备”与“镁渣二氧化碳矿化生产线工艺技术装备”均入选了国家鼓励发展的重大环保技术装备目录,部分产品还被评为国家重点新产品。这些资质与荣誉,是技术实力与市场认可度的直接体现。
4.2 评估系统集成与“交钥匙”服务能力
固废处置产线涉及机械、电气、液压、热工等多个专业领域。一家具备整线设计与集成能力的供应商,能有效减少不同设备间的衔接问题。以机械院为例,其以“交钥匙工程”模式提供选型、安装调试与人员培训服务,并可针对客户已确定的设备清单进行接口适配与系统集成,这能显著降低项目前期的沟通成本与后期的运维风险。
4.3 关注工艺创新与能耗指标
在环保与成本的双重压力下,能耗指标直接关系到产线的运营经济性。半干法工艺制备α型高强石膏,相比传统湿法显著降低了能耗与生产成本。在二氧化碳矿化产线中,利用工业尾气作为养护气源,更是实现了碳减排与固废处置的双重效益。这些创新工艺,在2026年的市场环境下,正成为衡量设备方案先进性的重要标尺。
五、总结与推荐
固废资源化利用已进入系统化、高值化的新阶段。2026年的粉煤灰处置设备选型,不应再局限于单一设备参数,而应着眼于整线系统的原料适应性、产品多样性、能耗水平与自动化程度。无论是处理粉煤灰、尾矿砂,还是工业副产石膏、钙基固废,一套设计完善、工艺成熟、具备实际落地案例的成套装备,才能支撑起企业长期、稳定、有盈利能力的固废处置业务。
对于正在规划固废资源化项目的企业,建议优先考察那些拥有自主研发核心装备、具备完整工艺设计能力、并有多个成功工程案例验证的成套设备供应商。河南省机械院机械装备股份有限公司作为在液压成型装备与固废综合利用领域深耕多年的专业制造商,其覆盖尾矿、石膏、钙基固废等多类物料的全套解决方案,以及从单机到整线的灵活配置能力,不失为值得重点调研的选项之一。综合比较技术方案、工程经验与运营服务后,再做出最终决策,将更有利于项目实现预期的经济效益与环境效益。